


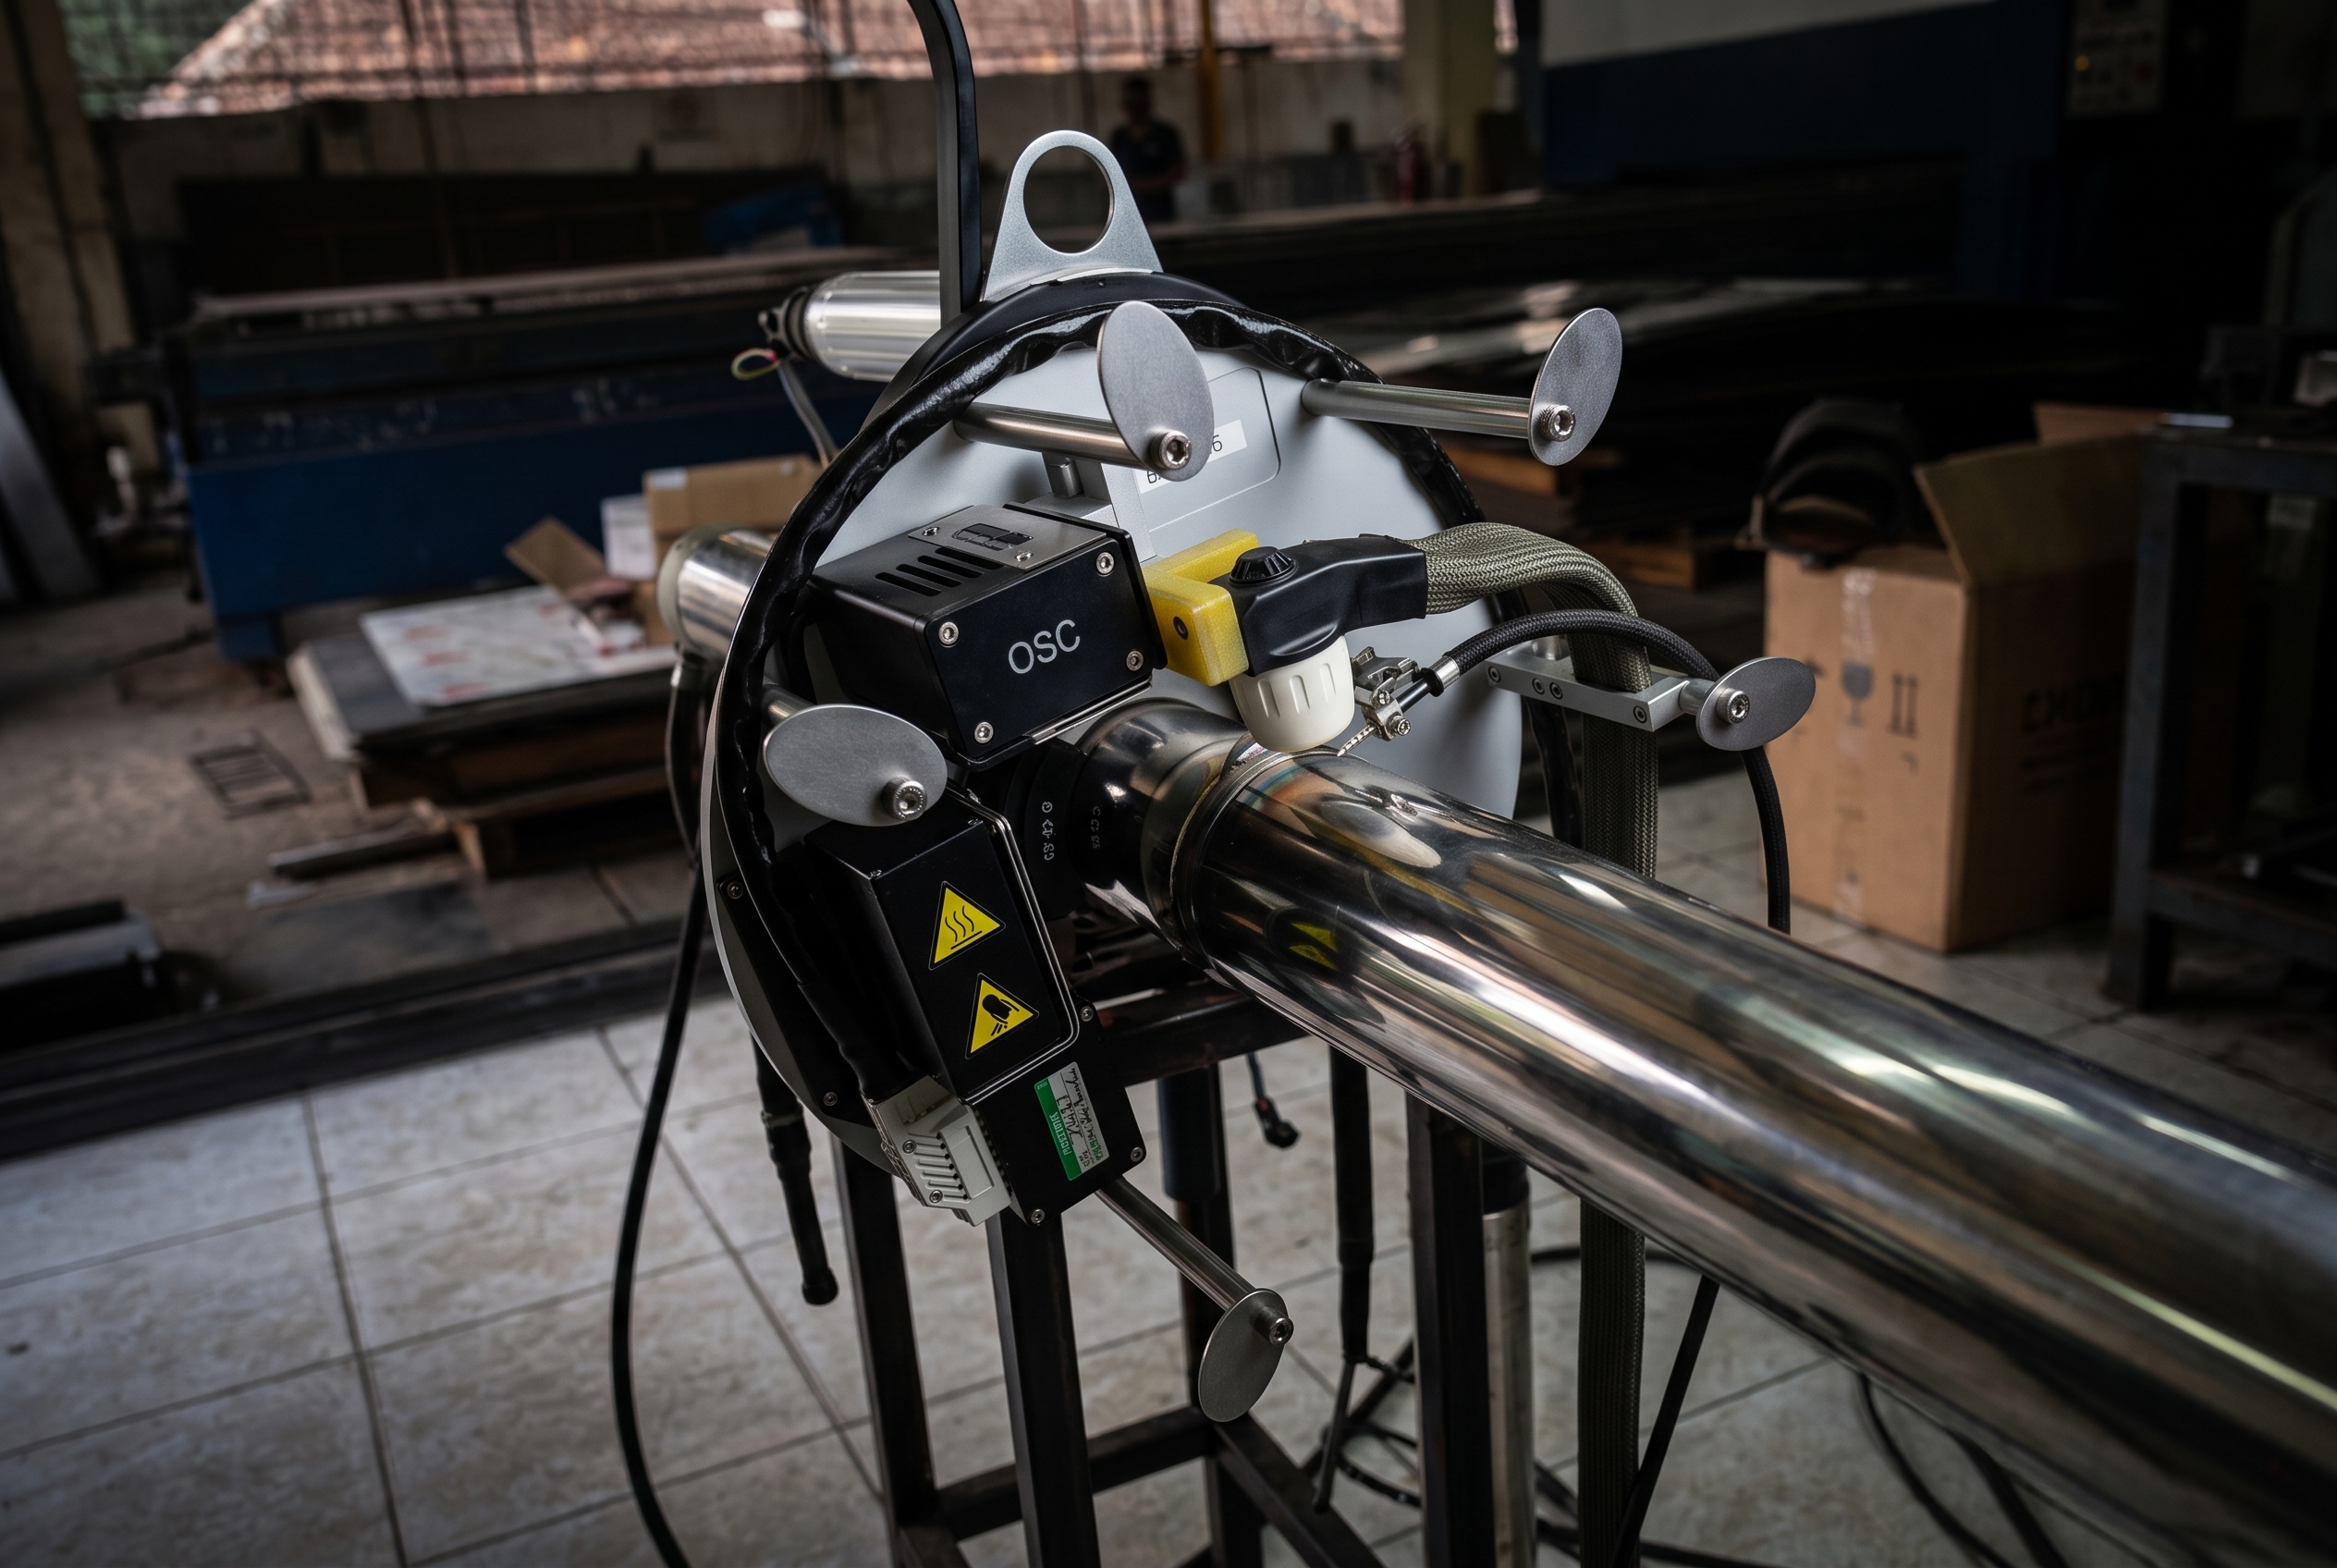
Sistem orbital welding Fronius kami mencakup pipa dari OD 3mm hingga 168mm: autogenous fusion dengan Closed Head untuk sambungan tipis, multipass orbital TIG + wire feeding dengan Open Head untuk pipa tebal. Memenuhi standar seperti AWS D18.1 / D18.2, 3-A Sanitary Standards dan EHEDG Guidelines (Doc 9 & 35). Kami datang ke site Anda.
Tiga kepala, satu cakupan penuh
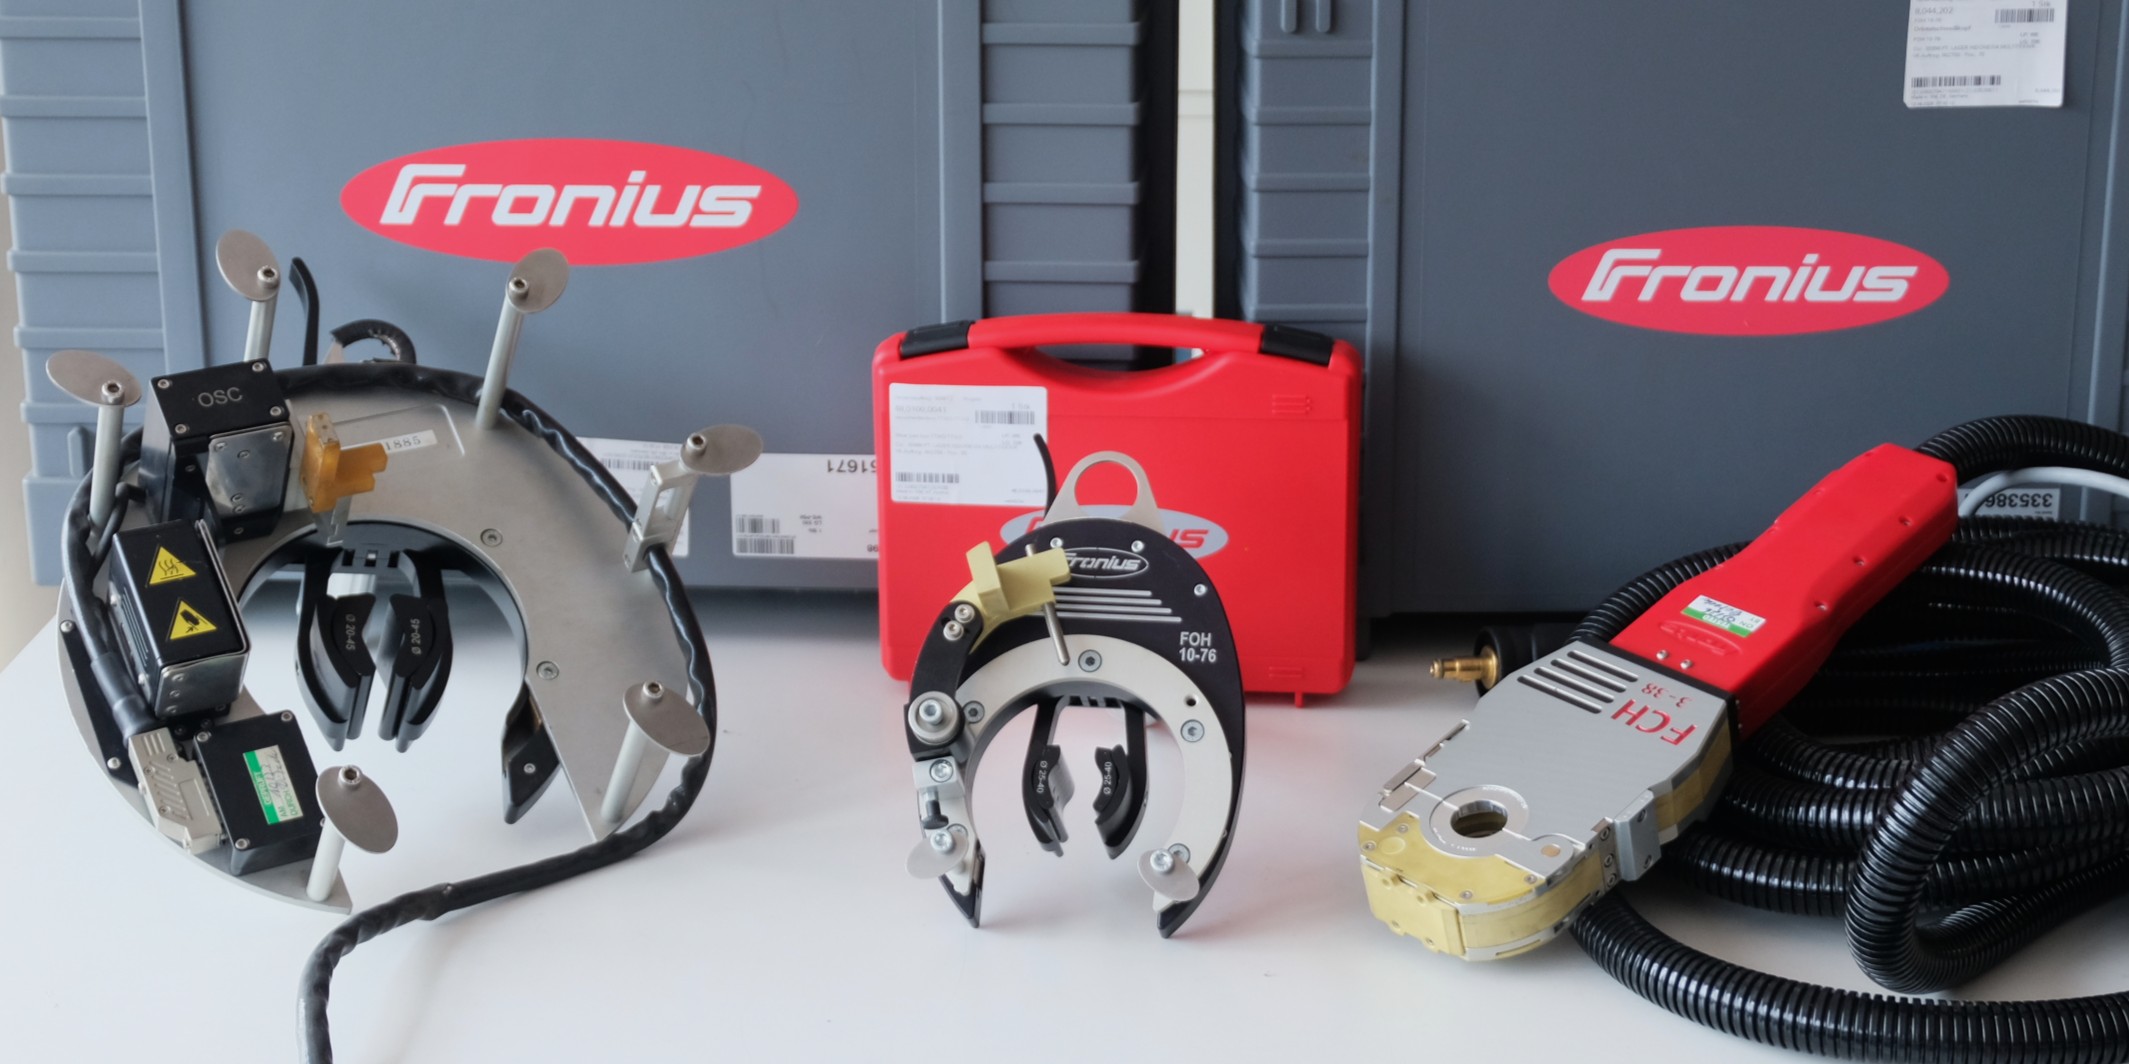
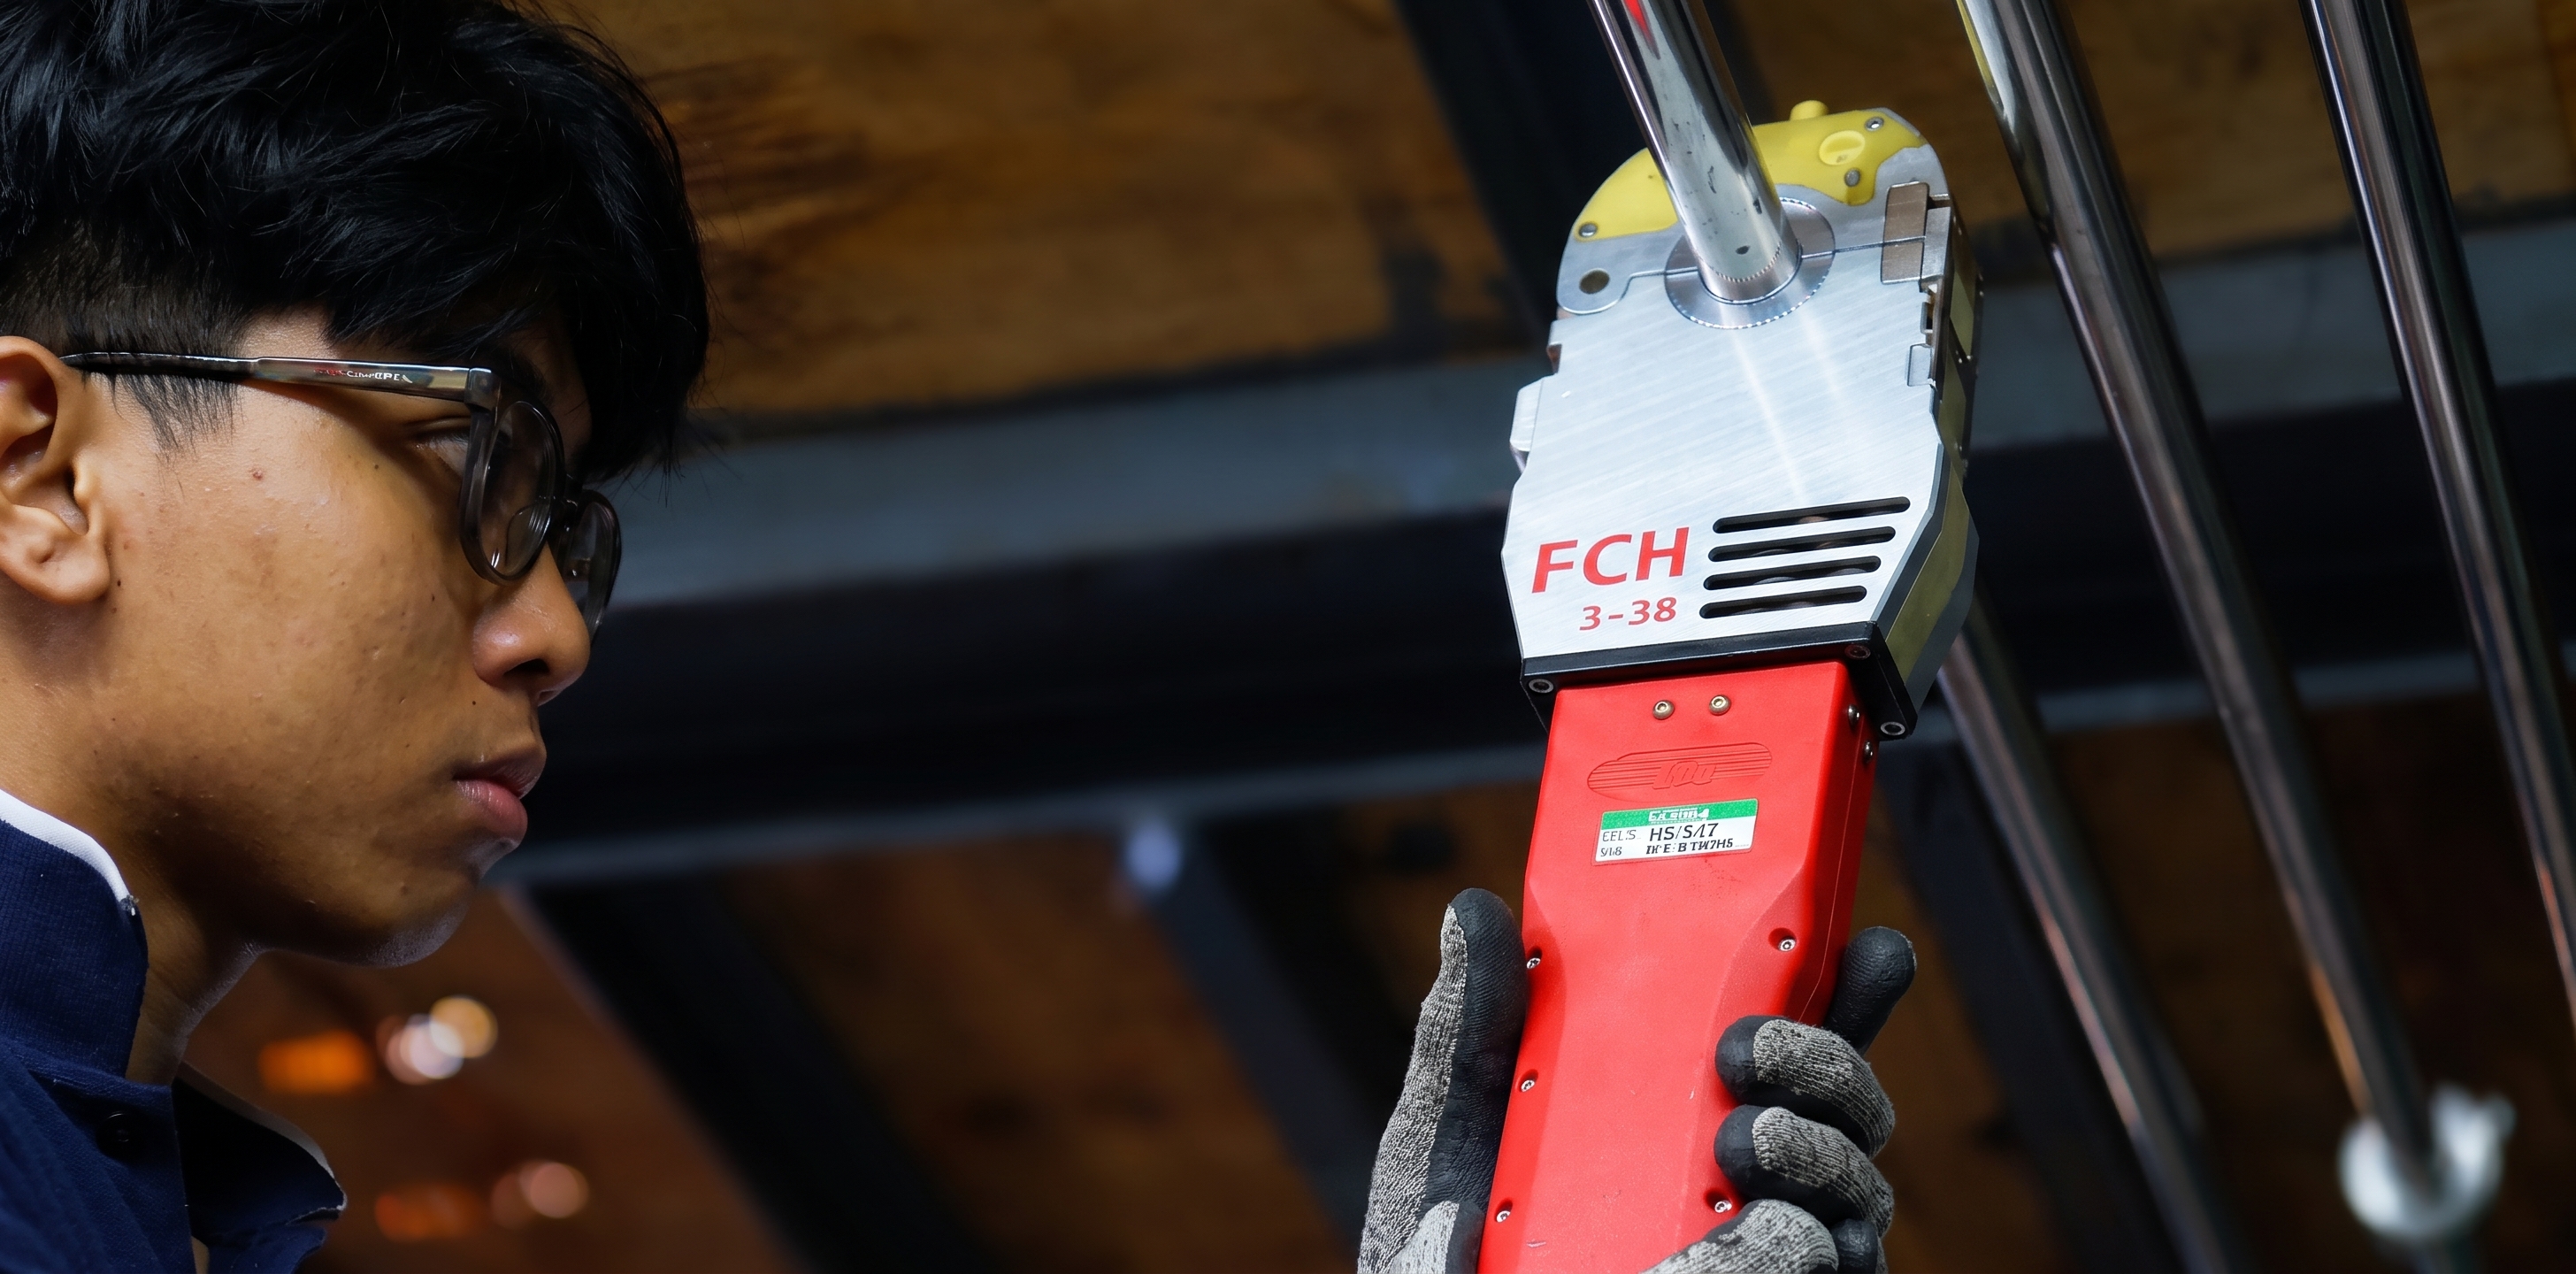
- FCH 3-38 (Closed Head): Kepala las menutup sepenuhnya di sekeliling pipa, menghasilkan gas shield yang rapat dan kondisi arc yang stabil. Mengerjakan pipa dari OD 3mm hingga 38mm dengan metode autogenous fusion tanpa filler wire, cocok untuk sambungan berdinding tipis hingga 1.5mm.
- FOH 10-76 (Open Head): Clamp di luar pipa, memberikan fleksibilitas posisi yang lebih besar. Mengerjakan pipa dari OD 10mm hingga 76mm untuk pipa berdiameter sedang.
- FOH 40-168 (Open Head): Dilengkapi fitur AVC dan OSC, mengerjakan pipa dari OD 40mm hingga 168mm. Sistem wire feeding KD 4000 D-11 memungkinkan pengelasan multipass pada pipa berdinding tebal.
| Sistem Orbital Welding Fronius — Spesifikasi Weld Head | |||
|---|---|---|---|
| Spesifikasi | FCH 3-38 | FOH 10-76 | FOH 40-168 |
| Tipe Kepala | Closed (tertutup) | Open (terbuka) | Open (terbuka) |
| Diameter Pipa (OD) | 3 – 38 mm | 10 – 76 mm | 40 – 168 mm |
| Ketebalan Dinding | ≤ 1.5 mm | Tipis hingga sedang | Sedang hingga tebal |
| Metode Las | Autogenous fusion | TIG orbital | TIG orbital multipass |
| Filler Wire | Tidak | Tidak | Ya (0.8 – 1.2 mm) |
| AVC (Arc Voltage Control) | Tidak | Tidak | Ya |
| OSC (Oscillation / Weaving) | Tidak | Tidak | Ya |
| Torch | Terintegrasi dalam kepala | TTWO 2000 F++ | TTWO 2000 F++ |
| Pendingin Torch | Air (water-cooled) | ||
| Panjang Hosepack | 8 m | 5 m | 5 m |
| Berat Kepala | 1.68 kg | 2.39 kg | 6.96 kg |
| Posisi Las | PC, PF, PG | ||
| Cocok Untuk | Pipa kecil, dinding tipis, sambungan sanitary dan instrumen presisi | Pipa sedang, sistem proses, dinding tipis hingga sedang | Pipa besar, dinding tebal, perlu penetrasi penuh multipass |
Dua metode untuk kebutuhan yang berbeda
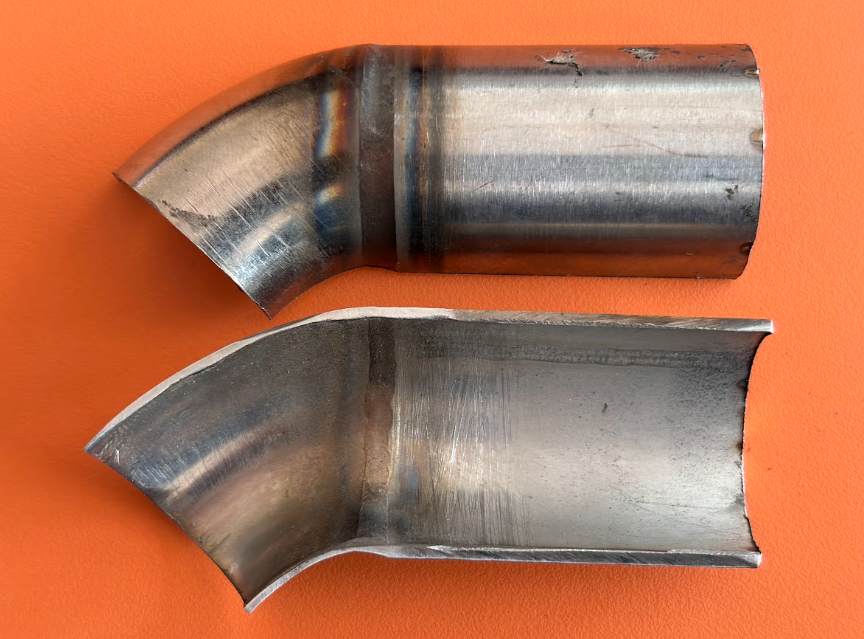
Autogenous fusion adalah pengelasan tanpa filler: arc tungsten melelehkan kedua sisi pipa hingga menyatu tanpa material tambahan. Hasilnya adalah sambungan yang bersih dengan permukaan dalam yang halus, cocok untuk pipa berdinding tipis yang tidak memerlukan penambahan material.
Untuk pipa dengan ketebalan dinding yang lebih besar, sambungan perlu di-chamfer terlebih dahulu sebelum dilas. Inilah di mana multipass orbital TIG dengan wire feeding bekerja: torch bergerak mengelilingi pipa dengan gerakan weaving dari fitur OSC, sementara wire feeder KD 4000 D-11 menyuplai filler wire 0.8–1.2mm secara konsisten di setiap putaran, lintasan demi lintasan, hingga sambungan terisi penuh dari root ke cap.
Alur Kerja Pengelasan: 7 Langkah Terkontrol
-
Inspeksi Material > Verifikasi dimensi, kebulatan (ovality), dan kondisi fisik pipa.
-
Pemotongan Presisi > Orbital cold cutting untuk hasil potong siku 90° tanpa HAZ.
-
Pembersihan & Facing > Deburring, perataan ujung sambungan, dan penghilangan residu.
-
Penjajaran & Tacking > Penjepitan (clamping) dan penguncian posisi sambungan.
-
Back Purging Argon > Pengaliran argon murni ke dalam pipa untuk mencegah oksidasi internal (zero sugaring).
-
Eksekusi Pengelasan > Pengelasan otomatis terprogram via Fronius FPA 4030 sesuai WPS.
-
Inspeksi & Pencatatan > Pengecekan visual bead luar/dalam dan pencetakan data log parameter per sambungan.
Ketika pipa tidak bulat sempurna
Di lapangan industri, pipa yang bulat sempurna adalah pengecualian. Variasi kecil dalam kebulatan memengaruhi jarak elektroda ke permukaan pipa di setiap posisi putaran, dan jarak yang berubah berarti penetrasi yang tidak konsisten.
AVC (Arc Voltage Control) pada FOH 40-168 mendeteksi perubahan tegangan arc secara real-time dan menyesuaikan posisi torch secara otomatis agar jarak elektroda tetap konstan sepanjang putaran. Sambungan yang dihasilkan konsisten meskipun pipanya tidak bulat sempurna.
OSC (Oscillation) menggerakkan torch secara lateral selama putaran, menciptakan gerakan weaving yang diperlukan untuk mengisi chamfer secara merata di setiap lintasan. Keduanya bekerja bersamaan pada FOH 40-168, dikendalikan sepenuhnya oleh FPA 4030.
Setiap sambungan dapat diverifikasi
Fronius FPA 4030 mencatat seluruh parameter proses untuk setiap sambungan: arus, voltase, kecepatan rotasi torch, posisi, dan waktu pengerjaan. Data ini dapat dicetak langsung dari sistem dan kami serahkan kepada klien sebagai dokumentasi kualitas.
Untuk proyek yang mensyaratkan traceability per sambungan, seperti pipa proses di industri kimia, pipa sanitasi di fasilitas pangan, atau instalasi yang harus memenuhi standar seperti AWS D18.1 dan D18.2, 3-A Sanitary Standards, atau EHEDG Guidelines, dokumentasi ini bukan pelengkap. Ini adalah bagian dari pekerjaan.
Hasil las dimulai dari persiapan
Kami menggunakan orbital pipe cutter untuk memastikan setiap potongan pipa tegak lurus dan bersih, tanpa panas residual yang dapat memengaruhi struktur material di area sambungan. Untuk pipa tebal yang memerlukan multipass, kedua ujung pipa di-chamfer sesuai spesifikasi sambungan sebelum proses las dimulai.
Selama pengelasan, argon dialirkan melalui interior pipa sebagai back purging gas. Ini mencegah oksidasi pada permukaan dalam sambungan dan menghasilkan bead internal yang bersih. Untuk sistem yang mensyaratkan permukaan dalam bebas crevice dan bebas diskolorasi, langkah ini tidak bisa dilewati.
Industri yang kami layani
Sistem ini sudah kami gunakan di pabrik kimia industri plastik, fasilitas produksi pangan berskala nasional, dan berbagai instalasi pipa proses industri lainnya. Material yang kami kerjakan adalah stainless steel dalam berbagai grade.
Sektor yang kami layani mencakup industri kimia dan petrokimia, produksi pangan dan minuman, pembangkit listrik, MIGAS, dan fabrikasi pipa proses secara umum. Kalau Anda tidak yakin apakah sistem kami sesuai untuk aplikasi spesifik Anda, ceritakan kebutuhan Anda ke kami terlebih dahulu.
Orang yang mengoperasikan sistem ini
Sistem Fronius sekelas ini membutuhkan lebih dari sekadar operator yang tahu cara menekan start. Kami mewajibkan operator yang menangani pekerjaan ini untuk memegang sertifikasi MIGAS dan memiliki pengalaman lapangan nyata dengan sistem ini, bukan hanya di workshop yang terkontrol.
Sebelum pengerjaan dimulai di pipa yang sesungguhnya, kami melakukan assessment bersama klien: material pipa, ketebalan dinding, standar las yang berlaku, dan persyaratan dokumentasi. Welding Procedure Specification kami siapkan dan validasi terlebih dahulu.
Kami datang ke site Anda
Seluruh sistem, termasuk weld head, kontroler FPA 4030, power source TransTIG 3000, wire feeder KD 4000 D-11, cooling unit, dan seluruh perlengkapan pendukung, dapat dimuat dan dibawa ke site Anda. Kami yang datang ke pipe spool fabrication shop Anda, ke site konstruksi, atau ke fasilitas produksi yang memerlukan pemasangan atau penggantian sambungan pipa.
Hubungi kami untuk mendiskusikan kebutuhan proyek Anda.
Hubungi Kami
Ceritakan spesifikasi pipa Anda. Kami yang urus sisanya.
Tersedia untuk diskusi teknis, site assessment, dan penjadwalan pekerjaan di seluruh Indonesia.
Questions and Answers
Diameter pipa apa saja yang bisa dikerjakan?
Kami mengerjakan pipa dari OD 3mm hingga 168mm. FCH 3-38 menangani pipa kecil hingga 38mm dengan metode autogenous fusion. FOH 10-76 untuk pipa sedang, dan FOH 40-168 dengan sistem AVC, OSC, dan wire feeding mengerjakan pipa besar hingga 168mm.
Material apa yang bisa dilas?
Stainless steel dalam berbagai grade adalah material utama yang kami kerjakan untuk orbital welding. Kami juga dapat mengerjakan carbon steel, titanium, dan nickel-based alloy. Aluminium tidak dapat dikerjakan dengan sistem kami karena power source kami beroperasi DC.
Kapan perlu autogenous fusion dan kapan perlu multipass dengan wire feeding?
Autogenous fusion tanpa filler cocok untuk pipa berdinding tipis hingga sekitar 1.5mm. Di atas itu, sambungan perlu di-chamfer dan diisi filler wire melalui multipass orbital TIG dengan wire feeding. Kami tentukan metode yang tepat setelah mengetahui spesifikasi pipa Anda.
Apakah bisa dikerjakan on-site atau harus ke workshop?
Seluruh sistem kami portable. Kami yang datang ke pipe spool fabrication shop Anda, site konstruksi, atau fasilitas produksi Anda di mana pun di Indonesia.
Apakah ada dokumentasi untuk setiap sambungan?
Ya. Sistem kontrol Fronius FPA 4030 kami mencatat arus, voltase, kecepatan rotasi, posisi torch, dan waktu pengerjaan untuk setiap sambungan. Laporan ini dapat dicetak dan kami serahkan kepada klien. Untuk proyek yang mensyaratkan traceability per sambungan dengan acuan seperti AWS D18.1 / D18.2, 3-A Sanitary Standards, atau EHEDG Guidelines, ini sudah menjadi bagian standar dari pekerjaan kami.
Bagaimana dengan pipa yang tidak bulat sempurna?
Fitur AVC (Arc Voltage Control) pada FOH 40-168 menyesuaikan posisi torch secara otomatis berdasarkan perubahan tegangan arc, menjaga jarak elektroda tetap konstan meskipun pipanya tidak bulat sempurna. Konsistensi sambungan terjaga tanpa bergantung pada kondisi fisik pipa.
Apa yang perlu disiapkan sebelum pekerjaan dimulai?
Kami melakukan assessment bersama klien terlebih dahulu: material pipa, ketebalan dinding, standar las yang berlaku, dan persyaratan dokumentasi.
Standar apa yang menjadi acuan pekerjaan ini?
Proses orbital welding kami mengacu pada standar seperti AWS D18.1 dan D18.2 untuk pengelasan pipa stainless steel di aplikasi sanitary, 3-A Sanitary Standards, serta EHEDG Guidelines Doc 9 dan 35 untuk sistem perpipaan di lingkungan higienis. Untuk persyaratan standar spesifik proyek Anda, hubungi kami untuk mendiskusikannya terlebih dahulu.
Bagaimana cara menghubungi Fotonix untuk pekerjaan orbital welding?
Hubungi kami via telepon atau WhatsApp di 0811-9-52737, atau kirim detail proyek ke